Stell dir ein ausdrücklich hypothetisches freies Wochenende vor. Freitagabend stehen zwei Warenkörbe offen. Im ersten liegen ein Filamentdrucker, zwei Spulen und ein Entgrater. Im zweiten ein Resin-Drucker, Photopolymer, Waschbehälter, Nachhärtung, geeignete Handschuhe, Augen- und Flächenschutz sowie ein Plan für kontaminierte Flüssigkeiten. Auf den Produktbildern machen beide am Sonntag perfekte Teile. Im echten Kalender endet der Vergleich dort nicht. Der FDM-Drucker schmilzt Kunststoff, bewegt Mechanik stundenlang und hinterlässt Schichtlinien, Stützen und vielleicht Fäden. Der Resin-Prozess beginnt mit einer offenen Flüssigkeit und endet erst nach Abtropfen, Waschen, Trocknen, UV-Nachhärten, Stützentfernung und sauber geführtem Abfall. Dazwischen leben Partner, Kinder, Haustiere oder Mitbewohner in derselben Wohnung. NIOSH ordnet die Risiken ausdrücklich nach Technologie, Material und Umgebung – nicht nach dem gemütlichen Wort „Hobby“. [1] Deshalb wird dieses Wochenende rückwärts geplant: vom fertigen Gegenstand über Nacharbeit und Raum bis zum Drucker. Erst ganz am Ende fällt die Wahl zwischen FDM und Resin.
Freitagabend entscheidet der Raum vor dem Drucker
Ein Gerät passt nicht in eine Wohnung, nur weil seine Grundfläche auf ein Regalbrett passt. FDM braucht zusätzlich Platz für bewegte Achsen, Filamentzufuhr, heiße Zonen, Werkzeug und die sichere Entnahme misslungener Drucke. Resin braucht eine klar getrennte Folge aus sauberem Lager, Druckzone, Abtropf- und Waschplatz, Trocknung, Nachhärtung und Abfall. Ein gemeinsamer Esstisch ist dafür kein neutraler Nullraum.
Die erste ehrliche Skizze zeigt Türen, Fenster, Luftweg, Steckdosen, Laufwege und Personen, die den Raum ebenfalls nutzen. Ein Keller ohne sinnvolle Lüftung kann ungeeigneter sein als eine gut geplante Werkstatt im Obergeschoss. Ein offenes Fenster kann Teil eines Lüftungskonzepts sein, ist aber keine universelle Garantie dafür, dass Emissionen an der Quelle kontrolliert werden.
NIOSH setzt in seiner Schutzmaßnahmen-Hierarchie technische Lösungen wie Einhausung und Lüftung vor bloße Verhaltensregeln und persönliche Schutzausrüstung. [3] Das ist für den Kauf entscheidend: Wenn der Prozess nur sicher bleibt, solange niemand je eine Tür vergisst, keine Katze auf die Fläche springt und jedes Paar Handschuhe perfekt gewechselt wird, ist der Raum möglicherweise der falsche.
Die DGUV behandelt Lüftung, Lagerung, Gefahrstoffkennzeichnung, Reinigungsmittel und persönliche Schutzmittel ebenfalls als zusammenhängendes System. [6] Wer dafür keinen dauerhaften Platz hat, verliert nicht gegen das Hobby. Er hat eine vernünftige Ausschlussentscheidung getroffen.
Samstagmorgen beginnt mit dem fertigen Teil
Nimm nicht den Drucker als Ausgangspunkt, sondern zwei Gegenstände, die du wirklich herstellen willst. Eine kleine Spielfigur belohnt feine Gesichtszüge und eine glatte Oberfläche. Eine Kabelhalterung unter dem Schreibtisch belohnt Zähigkeit, passende Schraublöcher und schnelle Wiederholbarkeit. Ein großes Cosplay-Teil verlangt wieder andere Eigenschaften: Volumen, geringes Gewicht, Kleben, Schleifen und Lackieren.
FDM gewinnt häufig bei größeren funktionalen Teilen, unkomplizierter Materialhandhabung und Projekten, bei denen sichtbare Schichten akzeptabel sind. Resin gewinnt häufig bei sehr kleinen Oberflächendetails und kompakten Teilen, deren Nacharbeit sich kontrollieren lässt. „Häufig“ ist wichtig. Ein gut orientiertes FDM-Teil kann fein aussehen; ein Resin-Teil kann spröde, verzogen oder maßlich ungeeignet sein. Prozess, Material und Konstruktion bleiben gekoppelt.
ISO/ASTM 52910 behandelt genau diese Kopplung als Design for Additive Manufacturing: Bauteilanforderungen werden auf das konkrete Fertigungsverfahren bezogen. [8] Darum gibt es keine ehrliche universelle Antwort auf Mindestwand, Überhang oder Spiel. Der erste Testkörper sollte die Passung des eigenen Projekts prüfen, nicht irgendeinen dekorativen Benchmark nachdrucken.
Die Wahl wird leichter, wenn ein Satz vervollständigt wird: „Am Sonntagabend soll dieses Teil genau diese Aufgabe erfüllen.“ Ist die Antwort „ein winziges Gesicht ohne sichtbare Stufen“, spricht vieles für Resin. Lautet sie „eine belastbare Halterung, die ich nach einer Änderung sofort neu drucke“, spricht vieles für FDM.
FDM ist eine kleine heiße Maschine, keine große Klebepistole
Beim Filamentdruck zieht ein Extruder Thermoplast ein, die beheizte Düse legt Bahnen ab, und jede neue Schicht verbindet sich mit der vorherigen. Diese Einfachheit ist sein Charme: Material bleibt als Spule gut handhabbar, ein fertiges Teil kann nach dem Abkühlen oft direkt entnommen werden, und viele Fehler sind sichtbar. Eine abgelöste Ecke, fehlende Extrusion oder ein Fadennest erzählt wenigstens, wo die Prozesskette brach.
Die Mechanik bestimmt den Alltag. Bett und Druckkopf beschleunigen, Lüfter laufen, Spulen drehen, und ein mehrstündiger Druck bleibt hörbar. Ein offener Bambu Lab A1 bietet laut offizieller Dokumentation 256 Millimeter Bauraum je Achse und ist vor allem für PLA, PETG, TPU und PVA vorgesehen; mehrere Hochtemperaturmaterialien werden ausdrücklich nicht empfohlen. [13] Das ist mehr Lebensrealität als die maximale Kopfgeschwindigkeit.
Ein eingehaustes System verschiebt den Workflow. Prusas aktuelle CORE One+ hält laut Hersteller eine geregelte Kammer für anspruchsvollere Materialien bereit, kann offline betrieben werden und bietet Filtration als Option. [12] Ein Gehäuse verbessert Prozessstabilität und Zugangsschutz, ist aber nicht automatisch der Nachweis, dass jede gas- oder partikelförmige Emission für jeden Raum ausreichend kontrolliert wird.
Auch PLA macht die Luftfrage nicht überflüssig. Die EPA fasst Untersuchungen zu VOC und ultrafeinen Partikeln aus Filamentdruck zusammen und betont Unterschiede nach Kunststoff und Additiv. [4] Der sinnvolle Schluss ist weder Panik noch „PLA riecht süß, also harmlos“, sondern Materialwahl, Temperatur, Einhausung, Lüftung und Aufenthaltsdauer gemeinsam zu planen.
Resin ist eine Chemiewerkstatt mit einem sehr guten Drucker darin
Vat-Photopolymerisation belichtet Schicht für Schicht flüssiges Harz. Das ermöglicht sehr feine Details, aber der Druck endet klebrig. Das Teil trägt ungehärtetes Resin, muss kontrolliert abtropfen und gewaschen werden, anschließend vollständig trocknen und nach den Materialvorgaben nachhärten. Stützen und Schleifstaub kommen danach. Wer nur die Belichtungszeit vergleicht, blendet den größten Teil des Wochenendes aus.
NIOSH weist für ungehärtete Acrylate auf mögliche allergische oder irritative Dermatitis und Asthma hin. Die Handreichung verfolgt den Expositionspfad vom Eingießen über Druck und Waschen bis UV-/Wärmenachhärtung und Schleifen. [2] Geeignete Handschuhe sind produktabhängig; ein beliebiger Einweghandschuh ist keine pauschale Freigabe gegen jedes Resin und jedes Lösemittel.
Die Elegoo Saturn 4 Ultra zeigt, wie weit die Gerätekomfortschicht gekommen ist: Der Hersteller nennt ein 12K-Monochrom-LCD, mechanische Sensorik, einen kippenden Tankmechanismus, Ausgießer und eine Tropfschale. [14] Das kann Bedienfehler reduzieren. Es entfernt weder das ungehärtete Photopolymer noch Waschflüssigkeit, Nachhärtung und Entsorgung aus dem Prozess.
Resin passt deshalb nicht automatisch zum Detailfan, sondern zum Detailfan mit geeignetem Raum und sauberer Routine. Wer nach einem langen Arbeitstag keinen separaten Chemiepfad betreiben will, darf ein hochauflösendes Gerät technisch bewundern und trotzdem nicht kaufen.
Geruch, Lärm und Mitmenschen sind technische Anforderungen
Der Drucker teilt nicht nur Strom, sondern Aufmerksamkeit. Ein FDM-Gerät kann nachts durch Lüfter, schnelle Bewegungen und Resonanzen im Möbel stören. Ein Resin-Arbeitsplatz kann Zeitfenster blockieren, in denen gelüftet, gewaschen oder nachgehärtet wird. Beide Prozesse erzeugen Situationen, in denen andere Personen den Raum nicht einfach wie vorher nutzen können.
Geruch taugt dabei weder als Sicherheitsampel noch als Beziehungspolitik. Manche Stoffe riechen unterhalb, andere oberhalb relevanter Konzentrationen; Gewöhnung verändert die Wahrnehmung. „Ich rieche nichts mehr“ ist keine Messung. Ebenso wenig beweist ein geschlossener Deckel, dass beim Öffnen, Entnehmen und Reinigen keine Exposition entsteht.
Die DGUV-Messungen zeigen, dass Emissionen von Material und Prozessführung abhängen und dass Kunststoffe nicht über ihre Zersetzungstemperatur erhitzt werden sollen. [5] Das Ergebnis lässt sich nicht als Freibrief für jedes Wohnzimmer lesen. Raumvolumen, Luftwechsel, Gerätezahl, Material, Temperatur und Aufenthaltsdauer verändern die Situation.
Eine gute Kaufentscheidung wird deshalb gemeinsam ausgesprochen: Wo läuft das Gerät, wann, wie lange, wer darf an die Fläche, und was passiert bei einem Fehldruck? Das ist nicht unsexy. Es verhindert, dass aus einem coolen Hobby ein dauernder Streit über Geruch, Brummen und besetzte Arbeitsplatten wird.
Stützen entscheiden, welche Seite später gut aussieht
Schichten können nicht beliebig in der Luft beginnen. FDM überbrückt begrenzte Strecken und braucht unter steilen Überhängen häufig Stützen. Resin benötigt eine tragfähige Verbindung zur Bauplattform, während das Teil bei jedem Schichtwechsel von der Folie gelöst wird. In beiden Verfahren hinterlassen Kontaktpunkte Spuren. Die schönste Fläche gehört nicht zufällig nach unten.
Orientierung verteilt vier Kosten gleichzeitig: Druckzeit, Material, Oberflächenqualität und mechanische Richtung. Eine FDM-Halterung kann entlang ihrer Schichtgrenzen leichter versagen, wenn die Last ungünstig wirkt. Ein Resin-Gesicht kann durch Stützpunkte ruiniert werden, obwohl die nominelle Pixelauflösung beeindruckend war. Die richtige Ausrichtung hängt vom kritischen Merkmal ab.
Prusas Stützleitfaden beschreibt Kontaktabstand, Interface, Teilung und Lösbarkeit als miteinander gekoppelte Parameter. [10] Der Modellierungsleitfaden ergänzt Überhänge, Wandstärken und Spiel bereits im CAD. [11] Das praktische Ergebnis: Das Modell wird für den Prozess verändert, nicht bloß in eine andere Dateiendung exportiert.
Für den ersten Monat ist ein kleines selbst konstruiertes Teil oft lehrreicher als eine riesige fremde Figur. Es zeigt, ob ein Loch passt, eine Kante sauber wird und eine Stütze sinnvoll lag. Die nächste Version kann gezielt geändert werden. So entsteht Können statt nur eine Sammlung zufällig gelungener Downloads.
Der Slicer ist die eigentliche Bedienoberfläche des Materials
Zwischen 3D-Modell und Maschine übersetzt der Slicer Geometrie in Schichten, Wege, Belichtungsflächen, Stützen und Bewegungen. Ein gutes Druckerlebnis hängt deshalb stark von Profilen, Vorschau und verständlichen Parametern ab. Die Hardware kann solide sein und trotzdem nerven, wenn der Dateifluss unklar, das Profil unpassend oder die Schichtvorschau ignoriert wird.
UltiMaker Cura ist ein reales Gegenbeispiel zur Vorstellung, Slicing sei nur ein großer Startknopf. Im offiziellen Repository beschreibt UltiMaker den Slicer mit Hunderten Einstellungen und gemeinschaftlich gepflegten Druckprofilen; der Quellcode steht dort unter LGPL-3.0-Lizenz. [15] Diese Tiefe ist mächtig, aber kein Auftrag, am ersten Abend alles zu verändern. Ein bekanntes Profil plus eine bewusst gewählte Variable schlägt fünfzig kopierte Forumstipps.
Prusa Research koppelt Drucker, PrusaSlicer, Profile, Offline-Betrieb und Ersatzteilmodell zu einem bestimmten Ökosystem. Bambu Lab verbindet A1, Sensorik und eigenen Softwarefluss anders. Elegoo verkauft mit der Saturn-Familie wieder einen anderen Resin-Arbeitsablauf. Reale Marken sind hier nützlich, weil sie zeigen: Gekauft wird nicht nur ein Verfahren, sondern eine Beziehung aus Hardware, Profilen, Updates, Ersatzteilen und Datenwegen.
Die wichtigste Vorschau liegt vor dem Druck. Gibt es schwebende Inseln, unnötige Stützen, massive Zeitspitzen oder einen einzigen winzigen Kontaktpunkt? Wer diese Bilder lesen lernt, spart mehr Frust als jemand, der nur nach maximaler Geschwindigkeit kauft.
Präzision beginnt mit einer Passung, die du messen kannst
„0,05 Millimeter Schichthöhe“ ist keine Garantie, dass ein Zehn-Millimeter-Stift in ein Zehn-Millimeter-Loch passt. Schichthöhe beschreibt die vertikale Unterteilung, nicht alle Maßfehler. Düsenbreite, Fluss, Schrumpfung, Belichtung, Orientierung, Mechanik und Nachhärtung wirken auf andere Achsen und Flächen.
NIST entwickelte ein additives Testartefakt, um geometrische Merkmale und Oberflächen systematisch zu charakterisieren. [7] Für den Hobbyeinstieg muss es kein Forschungskörper sein. Zwei kleine Passleisten mit mehreren abgestuften Spalten oder ein Loch-Stift-Paar reichen, wenn Nennmaß, Material, Profil, Orientierung und Messmethode notiert werden.
Die Kalibrierung gehört zum konkreten Zweck. Eine dekorative Steckverbindung darf anders sitzen als ein bewegliches Gelenk. Ein Schnapphaken verlangt nicht nur Maß, sondern Materialzähigkeit und Druckrichtung. Wer das Ergebnis nach Funktion prüft, entkommt dem sinnlosen Wettbewerb um die kleinste beworbene Zahl.
Herstellerdaten bleiben wertvoll. Sie beschreiben Bauraum, Temperaturgrenzen und vorgesehene Materialien. Aber sie sind Eingangsdaten, kein unabhängiger Nachweis für dein Teil. Ein Drucker kann nominell feiner auflösen und trotzdem wegen falscher Orientierung die schlechtere Oberfläche an der wichtigen Stelle liefern.
Der echte Preis steht im zweiten Warenkorb
Beim FDM-Kauf kommen Filament, Ersatzdüsen, Druckplatten, Werkzeug, trockene Lagerung und je nach Material Einhausung oder Filter hinzu. Beim Resin-Kauf kommen Harz, Waschsystem, Nachhärtung, geeignete Behälter, Flächenschutz, persönliche Schutzausrüstung, Ersatzfolie, Reinigungsmittel und ein Abfallweg hinzu. Das Gerät ist jeweils nur der teuerste sichtbare Posten.
Zeit ist ebenfalls Verbrauchsmaterial. FDM verlangt gelegentlich Düsen- und Bettpflege, Stützentfernung und Fehlerdiagnose. Resin verlangt bei praktisch jedem Druck eine bewusst geführte Nacharbeit. Wenn am Sonntagabend nur das Belichten abgeschlossen ist, aber das Teil noch klebrig neben einem offenen Waschbehälter steht, war der Zeitplan falsch.
Prusas Grundlagen stellen beide Verfahren als unterschiedliche Prozessketten dar, nicht bloß als zwei Auflösungsstufen. [9] Das ist die richtige Budgetlogik: Wie viele saubere Arbeitsminuten braucht ein erfolgreiches Teil, und wie viele bei einem Fehldruck? Welche Verbrauchsmittel werden auch dann verbraucht, wenn das Ergebnis misslingt?
Ein externer Druckservice kann deshalb die erwachsenere Wahl sein. Wer alle zwei Monate eine hochdetaillierte Miniatur braucht, muss nicht zwingend eine Resin-Werkstatt lagern. Wer wöchentlich Halterungen konstruiert, profitiert stärker von einem sofort verfügbaren FDM-Prozess. Besitz ist kein Maß für Nerd-Credibility.
Der Fehldruck zeigt, ob der Arbeitsplatz wirklich funktioniert
Ein Kaufvideo zeigt das erfolgreiche Teil. Plane stattdessen den schlechtesten gewöhnlichen Samstag. Beim FDM-Druck löst sich das Bauteil, Kunststoff wickelt sich um die Düse, oder der Druckkopf zieht stundenlang Fäden durch den Bauraum. Die Maschine ist heiß, vielleicht unbeaufsichtigt gestartet worden, und am Morgen wartet kein fertiges Objekt, sondern Diagnose.
Beim Resin-Druck kann eine Schicht an der Folie bleiben, eine Stütze brechen, ungehärtetes Material in einer Höhlung stehen oder beim Entnehmen tropfen. Dann müssen Plattform, Wanne, Werkzeug, Oberfläche und Abfall kontrolliert behandelt werden. Die Haube löst diese Arbeit nicht. NIOSH weist ausdrücklich darauf hin, dass Partikel und Gase nicht zwingend vollständig im Deckel bleiben und dass auch Fehlfunktionen vor dem Öffnen auslüften sollen. [2]
Die sichere Frage lautet nicht „Wie oft passiert das?“, wenn keine belastbaren Daten für das eigene Setup vorliegen. Sie lautet: Kann dieser Fehler ohne improvisierte Wege durch Wohnräume, ohne ungeschützten Hautkontakt und ohne offene Behälter behoben werden? Wenn nein, ist das Setup noch nicht fertig.
Fehlerfreundlichkeit ist ein starkes FDM-Argument für viele Einsteiger. Ein misslungener PLA-Druck ist oft trocken und mechanisch zu beseitigen. Das macht FDM nicht emissionsfrei oder brandsicher, aber die Nacharbeit bleibt in vielen Alltagssituationen leichter abzugrenzen als ein flüssigchemischer Fehler.
Drei Lebenslagen führen zu drei vernünftigen Antworten
In einer kleinen Wohnung mit gemeinsamem Arbeitszimmer, wenig Lüftungsreserve und dem Wunsch nach Halterungen, Gehäusen und Reparaturteilen ist FDM meist die plausiblere Richtung. Ein offenes Einsteigergerät kann funktionieren, wenn Material und Raum passen; eine Einhausung kann Zugang, Temperaturstabilität und Emissionskontrolle verbessern. Sie ersetzt keine Prüfung des Gesamtsystems.
In einer getrennten, gut planbaren Werkstatt mit geeigneter Lüftung, klarer schmutziger und sauberer Zone sowie Schwerpunkt auf kleinen detaillierten Figuren kann Resin sinnvoll sein. Dann werden Waschen, Nachhärten, Flächenschutz und Abfall nicht nachträglich auf einen Tisch gequetscht, sondern von Anfang an als Kern des Hobbys akzeptiert.
Wer weder dauerhaften Werkplatz noch regelmäßige Projekte hat, ist mit Makerspace oder Dienstleister möglicherweise besser bedient. Das verschiebt Verantwortung nicht magisch, aber es bringt Geräte, Infrastruktur und Erfahrung an einen Ort, an dem sie häufiger genutzt werden. Für einzelne Teile bleibt zu Hause Platz für Sporttasche, Gäste und Abendessen.
Keine dieser Antworten ist absolut. Der entscheidende Unterschied liegt nicht zwischen „echtem Maker“ und „Konsument“, sondern zwischen beherrschbarem und schön geredetem Prozess. Der coole Nerd kauft nicht die komplizierteste Maschine. Er baut eine Werkstatt, die auch an einem müden Dienstag noch funktioniert.
Sonntagmittag wird nur eine Variable geändert
Der erste gute Druck ist klein, schnell genug für eine zweite Iteration und funktional messbar. Bei FDM kann es eine Kabelklemme mit zwei verschiedenen Spalten sein. Bei Resin kann es ein kleines ungeschütztes Detailstück mit bewusst gesetzten Stützvarianten sein. Das Ziel ist nicht, sofort ein Ausstellungsstück zu produzieren, sondern den eigenen Prozess lesbar zu machen.
Wenn das Ergebnis nicht passt, wird eine Variable geändert: Orientierung, Spiel, Stützkontakt, Belichtung oder Temperatur – nicht alles zugleich. Material, Profil, Charge und Ergebnis werden notiert. So entsteht nach wenigen Durchläufen ein persönlicher Datenbestand, der mehr wert ist als eine fremde Bestenliste mit unbekanntem Raum und anderem Harz.
Sicherheit wird genauso iteriert, aber nicht durch Exposition getestet. Lüftung, Einhausung, Lagerung und Schutzmittel werden anhand der konkreten Stoffe geplant; unsichere Fragen werden vor dem Druck geklärt. Die Kontrollhierarchie beginnt bewusst schon bei der Wahl, ob ein Prozess überhaupt in diesen Raum kommt. [3]
Am Ende zählt nicht nur das Teil. Zählt auch, ob die Fläche wieder sauber, der Abfall geschlossen, das Werkzeug auffindbar und der nächste Druck ohne großes Aufräumdrama möglich ist. Ein Hobby gewinnt im Alltag durch Wiederholbarkeit.
Sonntagabend trägt das Objekt die Entscheidung zum Fenster
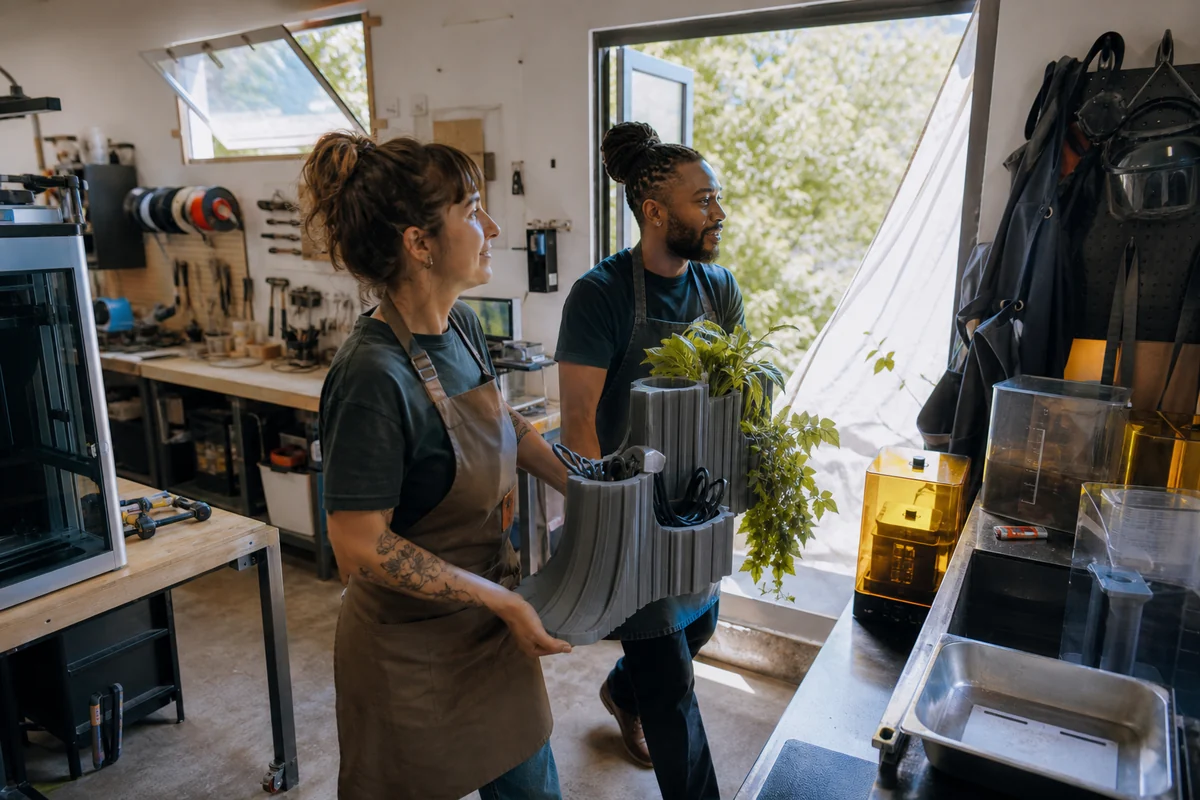
Im hypothetischen Wochenende steht am Ende eine originäre Halterung auf der Werkbank. Zwei Menschen tragen sie zum offenen Werkstattfenster, nicht weil frische Luft jede Gefahr wegzaubert, sondern weil der Luftweg von Anfang an Teil des Raums war. Hinter ihnen bleiben zwei deutlich verschiedene Arbeitszonen: trocken, heiß und mechanisch auf der einen Seite; flüssig, geschützt und streng geführt auf der anderen.
Vielleicht wurde die Halterung mit FDM gedruckt und die feine Oberfläche einer Miniatur für später an einen Dienstleister gegeben. Vielleicht rechtfertigt eine getrennte Werkstatt doch den Resin-Prozess. Vielleicht wird gar kein Gerät gekauft. Alle drei Ergebnisse können technisch klug sein, wenn sie aus Projekten, Raum, Mitmenschen und Wartungsbereitschaft folgen.
Prusa Research, Bambu Lab und Elegoo verkaufen reale, faszinierende Maschinen. UltiMaker Cura zeigt, wie viel Können schon vor dem ersten Motorbefehl steckt. NIOSH, EPA und DGUV erinnern daran, dass Material nach dem Werbefoto weiter existiert. Der beste erste 3D-Drucker ist deshalb nicht der mit der größten Zahl. Es ist der, dessen kompletter Prozess noch Platz in deinem echten Leben lässt.
Quellen zu FDM, Vat-Photopolymerisation, Sicherheit, Konstruktion, Slicing und aktuellen Hersteller-Workflows
- CDC/NIOSH – Additive Manufacturing (public-health-primary)
- CDC/NIOSH – Safe Desktop Vat Photopolymerization (public-health-primary)
- NIOSH – Hierarchy of Controls (safety-institution)
- US EPA – 3D Printing Research (government-research)
- DGUV/IFA – Emissions from 3D Printers (occupational-safety-research)
- DGUV Information 209-082 – Additive Manufacturing (occupational-safety-guidance)
- NIST – Additive Manufacturing Test Artifact (research-institution-primary)
- ISO/ASTM 52910:2018 – Design for Additive Manufacturing (standard-primary)
- Prusa Knowledge Base – 3D Printing Basics (manufacturer-primary)
- Prusa Knowledge Base – Support Material (manufacturer-primary)
- Prusa Knowledge Base – Modeling with 3D Printing in Mind (manufacturer-primary)
- Prusa Research – CORE One+ product and workflow details (manufacturer-primary-current)
- Bambu Lab – A1 official quick-start guide and specifications (manufacturer-primary-current)
- Elegoo – Saturn 4 Ultra product and workflow details (manufacturer-primary)
- UltiMaker – Cura official source repository (manufacturer-software-primary-current)
Recherche- und Redaktionsstand: 17. August 2026. Redaktionell verantwortlich: Benjamin Metzig.